
- Eliminer superpositionsfejl i adapterplader og realiser ensartet homolog datapunkt
I konventionelle løsninger fremstilles basislegemer og metaladapterriller separat og samles med bolte, hvilket introducerer kombineret overfladeplanhedsafvigelse, forskydning af samlingen og deformation før tilspænding som superpositionsfejl. Med ZHHIMG-rilleteknologi i ét stykke stammer positioneringsdataet for monteringsrillerne og den lodrette bases hoveddataflade fra det samme granitsubstrat med fuldt homologe referencer, og der er ikke behov for ekstra metaladaptere. Rillepositionstolerance og rillevægvinkelrethed dannes i én arbejdsgang sammen med basisdataet, hvilket reducerer Abbe-fejl betydeligt. Det er især velegnet til udstyr med høj følsomhed, såsom billedmåleinstrumenter og optiske AOI-inspektionsanordninger, og forbedrer den geometriske nøjagtighed betydeligt efter komplet maskinmontering.
- Undgå spændingskoncentration fra delte forbindelser og forbedr den samlede strukturelle stivhed
Granit er et sprødt materiale. Når separate metaladaptere fastgøres med bolte, har boltmomentet en tendens til at generere lokal spænding ved kontaktpunkterne. Under skiftende langvarige belastninger kan der forekomme spændingsforvrængning eller endda skjulte stenrevner. Spirling i ét stykke integrerer monteringsflader inde i granitsubstratet; kraften fordeles jævnt over hele basen uden binding af flader mellem forskellige materialer. Kombineret med sort granitsubstrat med høj densitet forbedres den samlede stivhed yderligere. Lokal mikrodeformation forekommer sjældent under dynamisk stød ved høj hastighed og kontinuerlige arbejdsforhold med tung belastning for bedre langsigtet strukturel stabilitet.
- Synkron ældningsbehandling af riller og datum begrænser langsigtet præcisionsdrift
Sporfræsning medfører restspændinger omkring sporåbninger. De fleste producenter leverer færdige produkter umiddelbart efter sporfræsning og finslibning. Efter levering vil spændingsfrigørelse forårsage forskydning af spordimensioner og basevinkelrethed. ZHHIMG følger en komplet arbejdsgang: grovbearbejdning og sporfræsning med forbehold for slibetillæg → flertrins ældning på lager og i værksted med konstant temperatur for at frigive skærespændinger fra sporfræsningen → finslibning og manuel lapning. For store komponenter udføres langvarig naturlig spændingsaflastning på produktionsstedet på 200.000 m² og på lageret for råsten på 20.000 m². Værkstedet på 10.000 m² med konstant temperatur og konstant luftfugtighed isolerer miljøforstyrrelser, sikrer sporafstand, parallelitet mellem spor og væg og basevinkelrethed fri for tidsafhængig drift og overholder de langsigtede servicekrav i internationale metrologistandarder som DIN og ASME.
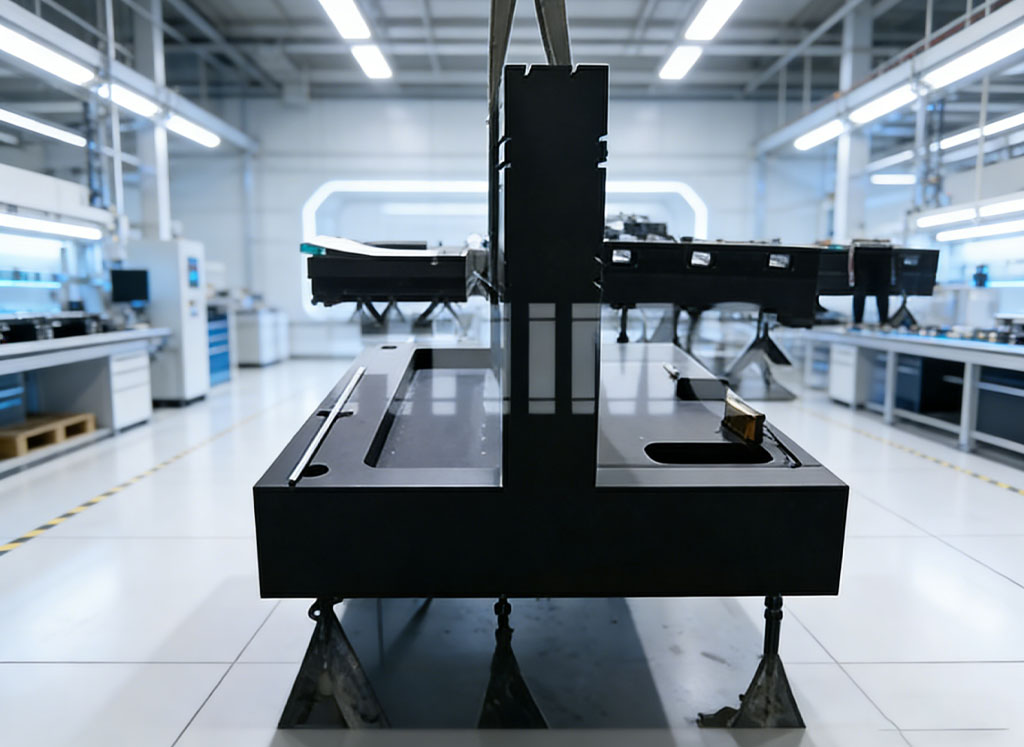
- Nano-niveau slibeflader reducerer arbejdsbyrden for montering og idriftsættelse af matchende komponenter
Mange producenter udfører kun simpel fræsning efter notfræsning, hvilket resulterer i dårlig ruhed i notvæggene og omfattende monteringsarbejde på stedet for kunderne. Udstyret med store NT-overfladeslibere og slibeteknikere med over 30 års erfaring med manuel slibning implementerer ZHHIMG præcisionsslibning af både sidevægge og bundflader af monteringsriller for at opnå nøjagtighed på mikronniveau. Rillernes dimension, parallelitet og positionstolerance inspiceres fuldt ud ved hjælp af Renishaw laserinterferometre, WYLER elektroniske niveauer og andre instrumenter, hvis måleværktøjer kan spores til det nationale metrologiinstitut. Kunder kan montere positioneringsblokke, luftlejeenheder og lineære moduler direkte ved modtagelse af varer, skære montering på stedet og gentagne idriftsættelsescyklusser og forkorte produktionstiden for hele maskinen.
- Integreret design understøtter tilpassede krav til forskelligt komplekst udstyr
Flere kombinationer af monteringsspor, positioneringsspor og T-spor kan produceres i henhold til tegninger, sammen med forsænkninger, indlejrede gevindindsatser og stifthuller. Understøttet af fabrikskapacitet til 20 m lange og 100 tons komponenter i ét stykke, kan sporfræsning i ét stykke realiseres til små og mellemstore vertikale piedestaler til 2D-måleinstrumenter samt ekstra store vertikale søjlebaser til halvleder- og ny energiinspektionsudstyr. Split-joint-samling undgås sammen med søminducerede fejl. Granitluftlejer, optiske moduler og inspektionsværktøjer kan monteres direkte på basen for at opnå one-stop-levering og reducere kundernes omkostninger til indkøb og administration af dele.
- Fuld dæmpningsydelse bevaret for at garantere præcision under dynamiske arbejdsforhold
Eftermonterede metaladapterriller ændrer granitens iboende dæmpningsegenskaber; resonans i metaldele har en tendens til at forstærke udstyrets vibrationer. Rillning i ét stykke fjerner kun delvist stenmateriale og bevarer fuldt ud den fremragende vibrationsabsorberende kapacitet i sort granit. Under højhastigheds frem- og tilbagegående bevægelser, laserpulsdrift og højfrekvent scanning af inspektionssonder aftager vibrationerne hurtigt for at undertrykke resonansinterferens og sikre repeterbarhed af optisk billeddannelse og dimensionelle måledata. Stabil positioneringsnøjagtighed af rillemonterede enheder kan opretholdes selv i produktionsværksteder med ekstern vibrationsinterferens.
- Korrosionsbestandighed uden rust sænker vedligeholdelsesomkostningerne senere
Alle riller er integreret formet på granitunderlag uden risiko for rust, oxidation eller afskalning af metaladaptere. Rillerne, der udsættes for rengøringsmidler i halvlederværksteder og forskellige medier i lithiumbatterifabrikker, vil ikke korrodere og forurene dataflader. Vedligeholdelse af rustbeskyttelsesbelægningen er unødvendig. Rillerne er nemme at rengøre og har mindre sandsynlighed for at ophobe rustrester, der kan forurene bevægelige komponenter, hvilket forlænger levetiden for hele udstyret og er velegnede til langvarig kontinuerlig drift i støvfri værksteder og metrologilaboratorier.
Opslagstidspunkt: 12. august 2026