
Der er et gammelt ordsprog på ZHHIMG®-fabrikken:Uden førsteklasses måleudstyr kan intet førsteklasses produkt forlade fabrikkenEn tolerance skrevet som 2 µm på en tegning er ikke en mening – det er et tal, der skal demonstreres, registreres og spores til en national standard. Denne overbevisning former alt om, hvordan vi bygger og verificerer præcisionskomponenter i granit, fra de mindstegranit overfladepladetil en tyve meter maskinseng.
Det forklarer også en overbevisning, vi gentager internt:I præcisionsarbejde er ingen grad af nøjagtighed for stor til at kræve.Denne artikel viser, hvordan det ser ud i praksis – instrumenterne, personerne og standarderne bag hver eneste målerapport, vi sender.
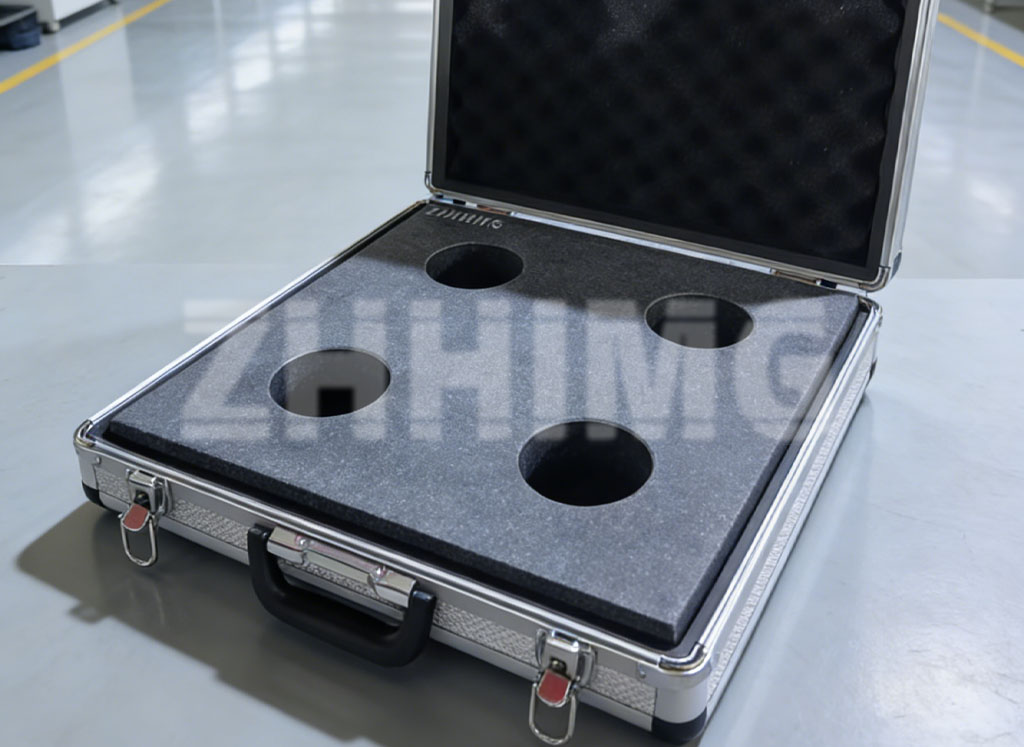
En ZHHIMG® granitreferenceplade i transportkassen – selv emballagen til en måleartefakt er konstrueret til at beskytte geometrien indeni.
En instrumentflåde, der kan spores til nationale metrologiinstitutter
Måling er kun meningsfuld, når den er sporbar. ZHHIMG®s inspektionsrum er udstyret med en flåde af metrologiinstrumenter i verdensklasse – elektroniske nivellerings- og hældningssystemer fraWYLER, højpræcisionsinstrumenter til længde- og formmåling fraMahr, ogRenishaw laserinterferometretil positionsnøjagtighed og retlinjeverifikation af færdige maskinsystemer.
Hvert af disse instrumenter følger en kalibreringskæde, der kan spores tilbage til nationale metrologiinstitutter. I praksis betyder det, at når vi giver dig en planhedsrapport for en granitplade, er tallet på siden ikke "vores mening om planhed" – det er planhed udtrykt i enheder, som et nationalt standardlaboratorium ville genkende. Kunder, der ønsker det fulde omfang af vores målekapacitet, kan gennemgå voresgranit måleinstrumenteropstilling.
Hvorfor udstyr alene ikke er nok
Premium-instrumenter sætter grænsen for, hvad der kan verificeres – men de producerer ikke i sig selv plane overflader. Det job hører til en kombination af maskiner, miljø og frem for alt mennesker.
ZHHIMG®s lappeværksteder ledes af håndværkere medover tredive års erfaring med håndlapningDeres færdigheder er blevet legendariske blandt besøgende kunder: en af vores mesterlapper kan føre en finger hen over en granitoverflade eller aflæse et pletniveau under en plade og forudsige planhedsafvigelser, som instrumenterne derefter bekræfter med bemærkelsesværdig overensstemmelse. Kunderne joker med, at han er..."et gående elektronisk niveau"– og joken er kun en halv joke.
Manuel lapning på mikron- og submikronniveau
Den endelige planhed af en granitoverflade med høj nøjagtighed opnås ved manuel lapning: slibende opslæmning, et referenceværktøj og tusindvis af målte strækninger. Mesteren aflæser overfladen gennem måledataene, bestemmer, hvor den næste mikroskopiske mængde materiale skal af, og bearbejder området med kontrollerede strøg. Derefter måler instrumenterne igen – elektroniske vaterpas på tværs af diagonale ruter, autokollimatorer langs den lange akse, gentaget indtil fejlkortet konvergerer.
Dette er essensen afmenneske-maskine synergi:
- Maskinenfjerner materiale forudsigeligt og holder geometrien over store områder;
- Målesystemet– WYLER, Mahr, Renishaw – omdanner geometri til tal;
- Håndværkerenfortolker tallene og lukker den sidste brøkdel af en mikron, som ingen automatiseret proces endnu kan opnå lige så økonomisk på store friformsoverflader.
Resultatet er en overlappende overflade, hvor den sidste korrektion kan være mindre end bølgelængden af synligt lys – udført af hænder styret af tredive års mønstergenkendelse, verificeret af instrumenter, der kan spores tilbage til nationale standarder.
Kvalitetskontrol Bygget i henhold til DIN, ASME og GGG-P-463C-78
Talenter og instrumenter skal stadig overholde skriftlige standarder. ZHHIMG®'s kvalitetskontrolprocedurer er struktureret omkring verdens vigtigste præcisionsstandarder for granit:
- Tyske DIN-standarder (inklusive DIN 876)– referencen for kvalitetsklassificering, planhedstolerancer og verifikationsmetoder, der er meget udbredt i europæiske OEM-forsyningskæder;
- Amerikanske ASME-standarder og føderale specifikationer GGG-P-463C-78– regulering af nøjagtighedsgrader for overfladeplader, inspektionsmetoder og rekalibreringsintervaller for det nordamerikanske marked;
- JIS og andre nationale standarder– anvendes, når en kundes acceptkriterier følger deres egen indenlandske ordning.
Hver færdig plade og samling leveres med en målerapport, der angiver den anvendte standard, de anvendte instrumenter, de miljømæssige forhold under målingen og de målte resultater. Om nødvendigt kan tredjepartskalibrering arrangeres, så rapporten får et ekstra lag af uafhængighed. Vores fuldekalibrering og inspektionArbejdsgangen er dokumenteret og åben for kunderevision.
Kulturen: Præcision tillader ingen genveje
Det, der holder dette system sammen, er ikke et enkelt instrument eller en enkelt master. Det er en fælles driftskultur med tre regler:
- Mål hvad du sender.Ingen granitkomponent forlader fabrikken uden egne måledata, der er indsamlet under kontrollerede forhold.
- Stol på instrumentet, verificer instrumentet.Kalibreringsintervaller håndhæves, og referenceartefakter krydstjekkes mellem instrumenter, så drift fanges, før den kan gemme sig i et produkt.
- Når du er i tvivl, så tag en ny omgang.En plade, der er 0,5 µm uden for tolerancen, er ikke "tæt nok" – den går tilbage til lappebordet. I præcisionsarbejde er det at være næsten rigtig en anden måde at være forkert på.
Hvad dette betyder for købere
Når du kildekoder engranit overfladeplade, en luftlejeføring eller en specialfremstillet målestruktur fra ZHHIMG®, køber du mere end sten. Du køber en sporbar målekæde, et kvalitetssystem i overensstemmelse med DIN og ASME/GGG-P-463C-78, og håndværkere, hvis hænder kan gøre, hvad deres instrumenter kan verificere – og som nægter at lade kløften mellem disse to ting nogensinde blive et spørgsmålstegn.
Send os din tolerance, din referencestandard og din deltegning.Vores metrologiteam vil svare med måleplanen, de instrumenter, der skal anvendes, og den kvalitet, vi kan garantere – inden der tages nogen sten i brug.
Udsendelsestidspunkt: 20. september 2026