
I fremstillingen af ultrapræcisionsudstyr tilskriver mange maskiners kernepræcision materialestabilitet og bearbejdningspræcision, men overser den afgørende indflydelse af "overfladetilpasningsnøjagtighed" på den samlede ydeevne. Præcisionsgranitkomponenter fungerer som kernebenchmarks for avanceret halvleder-, laserinspektions- og metrologiudstyr. Ud over de iboende materialefordele ved lav deformation og stærk vibrationsdæmpning er de i høj grad afhængige af dedikerede, raffinerede overfladebehandlingsprocesser. Overlegen overfladeteknologi kan grundigt løse skjulte problemer, der er almindelige ved præcisionsmontering, såsom virtuel kontakt, kantvridning, spændingsklemmepunkter og ujævne monteringsspalter, hvilket muliggør en høj grad af matchning mellem granitdele og den komplette maskinstruktur.
Almindelig stenbearbejdning sigter kun mod at overholde dimensionstolerancer og opnå en blank overflade, hvilket ikke kan opfylde logikken bag ultrapræcisionsmontering. En granitoverflade kan efter konventionel slibning se flad ud med det blotte øje, men den har adskillige uordnede slibemærker, mikroskopiske bølger og kantspændingskoncentrationszoner på mikroniveau. Sådanne defekter forbliver ubemærkede ved generel mekanisk montering. For nanopræcisionsudstyr udløser små monteringshuller dog direkte forskydning af klemkraft, mikrojitter under maskindrift, benchmarkdrift over lang levetid og forringelse af gentagen positioneringsnøjagtighed. Dette forklarer, hvorfor mange billige granittilbehør opfylder dimensionskravene, men leverer ustabil præcision på maskinen.
Kernelogikken i ZHHIMGs raffinerede overfladebehandlingsteknologi er ikke længere blot at "udjævne overfladen", men at opnå mekanisk balance og geometrisk matchning på tværs af hele overfladen. Udstyret med bearbejdningsmiljøer med konstant temperatur, konstant luftfugtighed og støvfrihed samt store højpræcisionsslibemaskiner har vores fabrik etableret et præcisionsoverfladebehandlingssystem, der adskiller sig fra almindelige industrielle standarder. I stedet for højhastighedsmasseslibning anvender vi en raffineret proces med lavhastigheds, ensartet og gentagen afretning for at eliminere retningsforskelle i slibemønstre. Dette sikrer ensartet mikroplanhed på komponentens for- og bagflader, firesidede tilpasningskanter og monteringsreferenceplaner, hvilket fundamentalt eliminerer samlingsfejl såsom delvis virtuel kontakt og lokal hård kontakt.
Vi anvender eksklusive lokale profileringsprocesser, der fokuserer på hyppige smertepunkter ved granitmontering, herunder kantsammenbrud, koncentration af kantspænding og deformation omkring huller. Efter skæring og grovbearbejdning har stenkanter en tendens til at udvikle skjulte mikrorevner og akkumuleret spænding. Uden raffineret behandling vil spændingen gradvist frigives efter montering og fastspænding og forårsage mikrodeformation af monteringsfladerne. Højpræcisionsoverfladebehandling, spændingsaflastende nivellering og glat hjørneovergangsbehandling holder hvert monteringspunkt, monteringszone og forbindelsesendeflade i en stabil og ensartet mekanisk tilstand, hvilket sikrer jævn kraftfordeling, tæt montering og nul restspænding under montering. Fuld overfladekontakt. For konventionelt forarbejdet sten er det reelle effektive monteringsområde efter montering mindre end 70%. Resterende mellemrum bliver farer for vibrationstransmission, støvophobning og termisk deformation. For granitreferencedele stiger det effektive monteringsområde betydeligt efter raffineret behandling. Den samlede maskinstruktur bliver mere kompakt med ensartet stivhed, fri for resonans og drift under højhastighedsdrift, hvilket leverer stabile positionerings- og inspektionsdata. 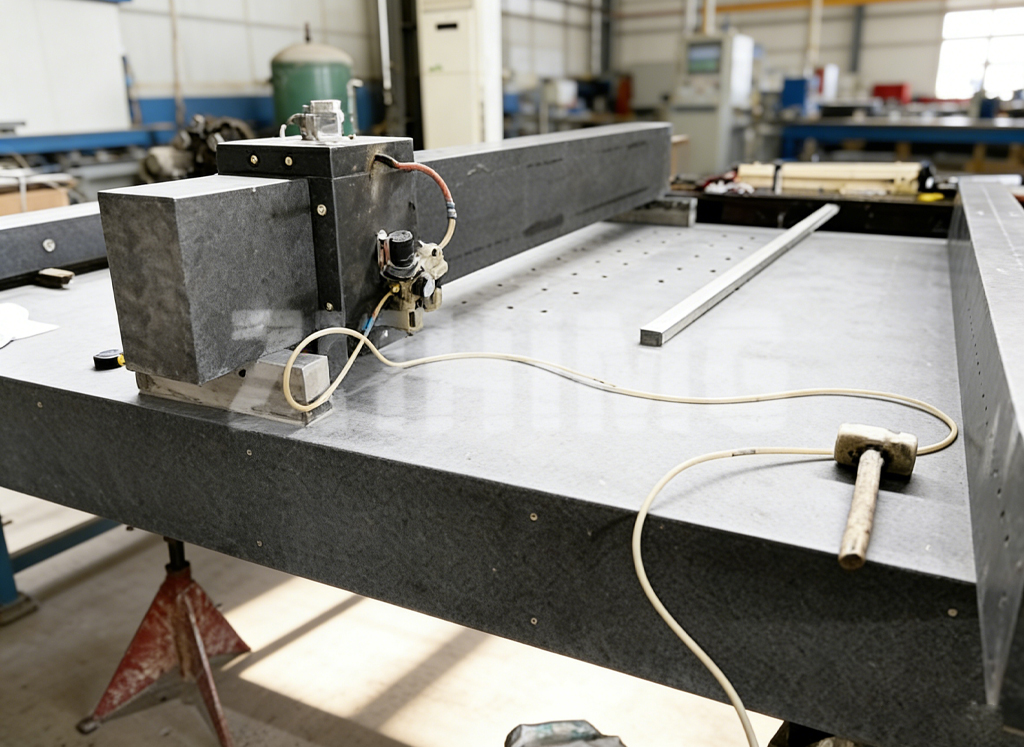
Fordelene ved denne teknologi er især fremtrædende for ekstra lange og ekstra brede granit-maskinlejer og portalbjælker. Store sten er tilbøjelige til ujævn bearbejdningstekstur, spændviddeformation og inkonsekvent tilpasning mellem to ender. Ved at udnytte præcisionsslibekapaciteten til store tonnager og stor størrelse sammen med manuel nanoskala-efterbehandling udfører ZHHIMG zonal nivellering og fuldområdekalibrering for komponenter med store spændvidder. Det garanterer ensartet tilpasningsevne for ekstra lange emner og undgår den almindelige industrifejl med "hul midte og tæt kontakt i begge ender" for store dele.
Fra slutbrugerens perspektiv forbedrer førsteklasses overfladebehandling ikke kun monteringskvaliteten og monteringspræcisionen, men reducerer også direkte vanskeligheder med idriftsættelse af udstyr, hyppigheden af rekalibrering og vedligeholdelsesomkostninger. Granitstrukturer med ensartet montering og stabil spænding kan bevare den oprindelige maskinnøjagtighed i lang tid og opfylde strenge langsigtede driftskrav i halvlederrenrum, højfrekvent laserbehandling og præcisionsmetrologiske inspektionsscenarier.
Kort sagt bestemmes den øvre grænse for monteringsnøjagtighed for præcisionsgranitdele af raffinerede overfladeprocesser. Råmaterialer definerer stabilitet, mens overfladebehandling bestemmer monteringskompatibilitet og den langsigtede samlede maskinpræcision. Med et differentieret præcisionsoverfladebehandlingssystem tackler ZHHIMG forskellige skjulte monteringsfejl i almindelig sten og leverer mere pålidelige granitbenchmarkløsninger til globalt ultrapræcisionsudstyr med højere monteringsstandarder.
Opslagstidspunkt: 14. september 2026