
Efter at præcisionskomponenter i granit er blevet slibet, kan høj nøjagtighed ikke opnås stabilt ved blot direkte montering. Referenceafdrift og planhedsskader, der opstår under hele maskinmonteringsfasen i mange projekter, skyldes ofte ikke utilstrækkelig kvalitet af selve stenen, men forkert montering. I modsætning til stål og støbejern har granit høj sprødhed og er følsom over for koncentrerede lokale belastninger. Dens referencearbejdsflade når en præcision på nanoniveau; enhver uhensigtsmæssig fastspænding, ujævn kraft eller uforsigtig rengøring kan føre til uopretteligt tab af nøjagtighed.
Forberedelse før montering er det første trin, som mange ingeniører let overser. Monteringsarbejdet bør ikke starte umiddelbart efter udpakning. Granitkomponenten skal hvile inde i monteringsværkstedet for at udligne temperaturen, så stenens temperatur fuldt ud matcher den omgivende temperatur. Hvis der er en temperaturforskel mellem stenen og omgivelserne, vil langsom termisk udvidelse og sammentrækning efter montering skabe skjult belastning inde i hele maskinen. Omfattende rengøring er også nødvendig. Tør ikke referenceflader af med almindeligt bomuldsgarn eller hårde skrabere. Rester af snavs og metalliske støvpartikler på monteringsflader vil blive presset ned i jordoverfladen, når de er fastgjort, hvilket vil efterlade permanente ridser og beskadige referenceplanet. ZHHIMG leverer specielle rengøringsartikler og driftsvejledninger med leverede produkter for at undgå sådanne tidlige risici.
Positionerings- og fastspændingsløsninger er de centrale kontrolpunkter for granitmontering. Stive inventar må aldrig bruges til at fastspænde stenkanter eller direkte referencearbejdsflader. Granit har fremragende kompressionsmodstand, men svag forskydnings- og slagfasthed. Kraftig enkeltpunktsfastspænding udløser let usynlige mikrorevner, der gradvist udvider sig over tid og forårsager benchmarkdeformation. Moden industripraksis anvender bløde kontaktunderstøtninger med jævnt fordelte flerpunktsstøttestrukturer for at fordele belastninger, så granitten holdes i en fri og afslappet tilstand uden at introducere ekstra monteringsbelastning. Placeringen af alle støttepunkter skal forudberegnes for at undgå overhængende sektioner og forhindre bøjningsdeformation forårsaget af egenvægt.
Fastgørelse kræver også en gradvis procedure. Når granitkomponenter er forbundet med metalbaser, føringsskinner og luftlejer, kan bolte ikke strammes til fuldt moment på én gang. Diagonal trinvis tilspænding bør anvendes, hvor momentet påføres trinvist, mens ændringer i planhed kontinuerligt overvåges. Metaller og granit adskiller sig i termiske udvidelsesegenskaber. Kompensationsstrukturer skal reserveres i designfasen for at forhindre gensidig træk mellem de to materialer under temperaturvariationer, hvilket påfører graniten kontinuerlig yderligere belastning. Det er forbudt at tvinge granitreferencedele til at lirke eller skubbe for at justere monteringshuller under samling, da en sådan brutal justering låser restspændingen inde i stenen.
Miljøbeskyttelse under montering er uundværlig. Selv uden for et målelokale med konstant temperatur bør monteringszonen holdes støvfri for at undgå, at slibeaffald og metalspåner falder ned på referenceflader. Fleksible slynger skal anvendes med prædesignede løftepunkter under håndtering og hejsning; stålwirer må ikke berøre stenoverflader direkte for at forhindre afskalning og kantskader. For granitplatforme, der kræver montering af luftlejemoduler og optiske komponenter, bør personale undgå at træde direkte på referencearbejdsflader. Hvis adgang er obligatorisk under arbejdsforhold, skal der lægges særlige beskyttelsesmåtter for at fordele kropsvægten og forhindre lokal overbelastning. 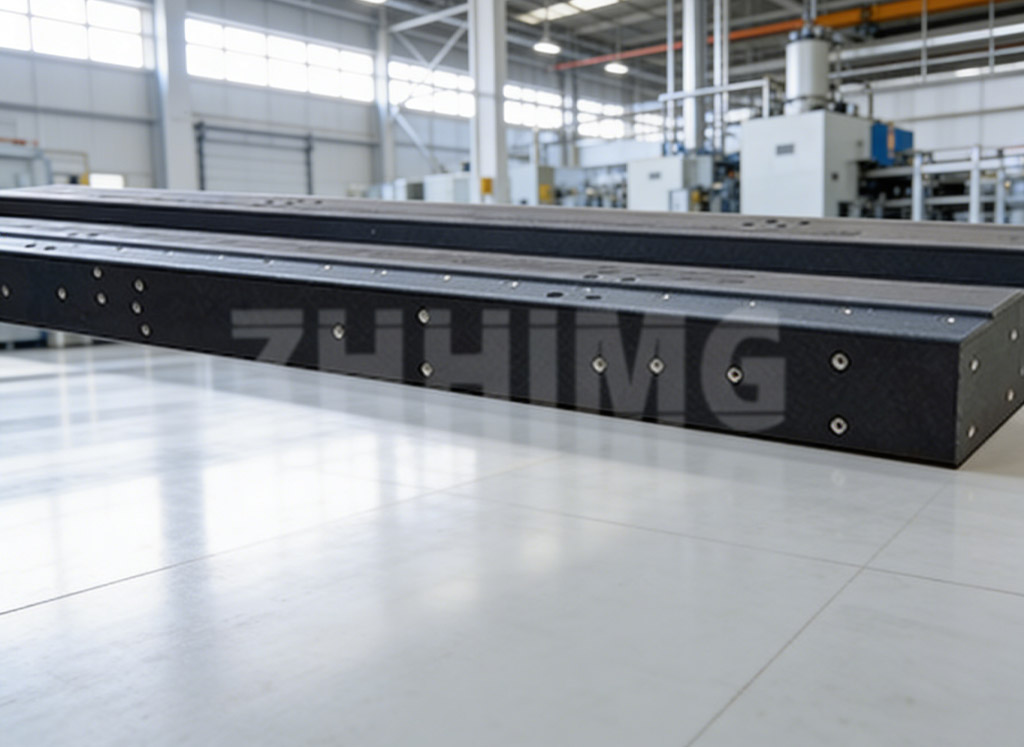
Færdiggørelse af samlingen betyder ikke øjeblikkelig idriftsættelse. En hvile- og geninspektionsfase skal reserveres. Når alle forbindelser er helt fastgjort, hviler samlingen i et stykke tid for at frigive den midlertidige spænding, der genereres under samlingen, efterfulgt af en ny måling af planhed og rethed ved hjælp af højpræcisionsinstrumenter. Hvis der registreres nøjagtighedsforskydning, kan det ikke korrigeres ved at stramme boltene kraftigt. Adskillelse er nødvendig for at inspicere støtte- og monteringsforhold og justere samlingsskemaet igen. Mange kunder skynder sig at sætte udstyr i drift og springer hvile og gentestning over. Benchmark-deformation opdages kun under komplet maskinidriftsættelse, hvilket fører til ekstremt høje omkostninger til efterarbejde.
Kort sagt er kerneprincippet for samling af præcisionskomponenter i granit at minimere ekstern kraftpåvirkning og undgå ekstra stress. Granit leverer kun enestående dimensionsstabilitet, når den er fri for urimelige eksterne kræfter og skader på hårde overflader. Fra konstant temperatur og fleksibel understøtning til trinvis fastgørelse og efterinspektion beskytter hver eneste samlingsdetalje stenens iboende højpræcisionsstandard. Med udgangspunkt i stor erfaring fra adskillige projekter leverer ZHHIMG samlingsanbefalinger i henhold til kundernes udstyrstegninger før produktlevering, hvilket hjælper kunderne med at bevare præcisionen under samlingen og garantere stabil langsigtet drift af komplette maskiner.
Opslagstidspunkt: 14. september 2026