
1. Forskel i råmaterialestandard: blandet sten med lav densitet vs. sort granit med høj densitet og screenet granit
Almindelige granitdele på markedet bruger for det meste blandede stenmaterialer med uensartet oprindelse, blandede mineralkorn og resterende løs tekstur. Nogle producenter bruger endda marmorerstatningsmaterialer for at reducere omkostningerne. Sådanne materialer har lav densitet, ujævn indre struktur, høj vandabsorption og dårlig temperaturbestandighed. Selvom de kan poleres for at opfylde grundlæggende planhedsstandarder, er de tilbøjelige til mikrodeformation og nøjagtighedsforskydning efter langvarig brug.
Alle komponenter i stabil granit af udstyrskvalitet anvender strengt ren sort granit med høj densitet, stabil mineralfase og kompakt kornstruktur. Råstenen sigtes lag for lag for at fjerne løse årer, porøse sektioner og områder med blød urenhed. Den samlede densitet er ensartet og overstiger langt almindelige stenmaterialer, hvilket giver grundlæggende strukturel stivhed og langsigtet geometrisk stabilitet til præcisionsudstyr.
2. Forskel i intern stressbehandling: ingen aldringsbehandling vs. flertrins stresslindring i aldring
De fleste almindelige granitprodukter gennemgår kun simpel skæring og overfladeslibning uden professionelle spændingsaflastningsprocedurer. Stenen bevarer massive indre spændinger, der dannes under minedrift og forarbejdning. Efter installation og brug, påvirket af temperaturforskelle i værkstedet og mekaniske vibrationer, frigives restspændingen langsomt, hvilket resulterer i usynlig vridning, planheddæmpning og ustabile måledata.
Granitkomponenter af udstyrskvalitet skal gennemgå standardiseret flertrins ældningsbehandling, herunder naturlig ældning og simuleret vibrationsældning. Den langcykliske spændingsfrigørelsesproces eliminerer fuldstændigt intern ubalanceret spænding og sikrer, at den strukturelle geometri forbliver uændret i lang tid, selv i kontinuerlige vibrationer og temperaturændringer i arbejdsmiljøer.
3. Forskel i produktionsmiljø: almindelig værkstedsbehandling vs. præcisionsværksted med konstant temperatur og vibrationer
Almindelig granitbearbejdning udføres i almindelige industrielle værksteder uden konstant temperaturkontrol og vibrationsisolering. Jordvibrationer, luftstrømsudsving og temperaturdrift vil forårsage små fejl i slibeprocessen. Disse skjulte fejl kan ikke ses visuelt, men vil løbende påvirke udstyrets nøjagtighed under faktisk brug.
Professionel granitfinish i udstyrsklassen, montering og testning udføres i et 10.000 kvadratmeter stort professionelt, støvfrit værksted med konstant temperatur og luftfugtighed. Det supertykke, hårde betongulv og de omkringliggende antivibrationsgrave isolerer effektivt eksterne vibrationsforstyrrelser. Udstyret med lydløse bevægelsessystemer opretholder hele værkstedet et stabilt præcisionsmiljø, der sikrer, at bearbejdningsnøjagtigheden og testdataene for hver komponent er sandfærdige, effektive og gentagelige. 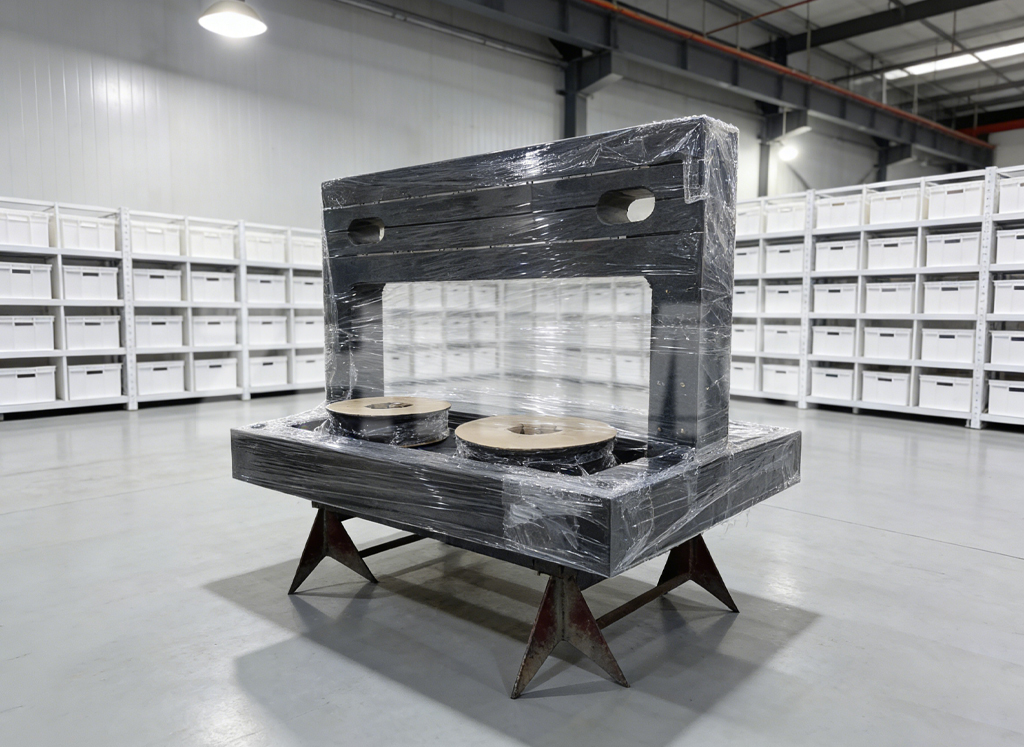
4. Forskel i teststandard: simpel detektion vs. præcisionskalibrering med sporbarhed i fuld standard
Almindelige granitproducenter bruger kun simple måleværktøjer til planhedsinspektion og mangler systematiske præcisionstestinstrumenter. Testdataene har ingen autoritativ kalibreringskilde og kan ikke spores, hvilket resulterer i inkonsekvent produktnøjagtighed og upålidelig batchstabilitet.
Granitkomponenter i udstyrsklassen anvender testudstyr i verdensklasse, herunder tyske Mahr-målere, japanske Mitutoyo-præcisionstestere, schweiziske WYLER elektroniske nivelleringsinstrumenter og britiske Renishaw-laserinterferometre. Alle detektionsdata er kalibreret af nationale og provinsielle metrologiske institutioner og overholder fuldt ud globale standarder som DIN, ASME, JIS, GB og BS. Komplette sporbare testsystemer sikrer, at hvert præcisionsindeks for produktet er sandt, stabilt og internationalt anerkendt.
5. Forskel i teknisk håndværk: kun mekanisk slibning vs. manuel nanopræcisionspolering + standard professionel træning
Almindelig granitbearbejdning er udelukkende afhængig af mekanisk slibning og mangler fin manuel korrektion og erfaringsbaseret fejlkompensation. Processen er enkeltstående og kan ikke eliminere små strukturelle defekter forårsaget af forskelle i stenens tekstur.
Professionel granitproduktion i udstyrsklasse kombinerer højpræcisions-CNC-udstyr og årtiers erfaring med manuel polering. Alle teknikere modtager langvarig standardiseret træning i globale metrologiske standarder. Erfarne poleringsmestre kan præcist kontrollere materialefjernelse på mikroniveau og opnå en præcision på nanoniveau, som ren mekanisk bearbejdning ikke kan opnå, hvilket i høj grad forbedrer stabiliteten og konsistensen af præcisionskomponenter med høj kvalitet.
6. Forskellen mellem fabrikskvalifikation og forskning og udvikling: ucertificerede små værksteder vs. standardiserede internationale high-end-producenter
Almindelige granitforarbejdningsfabrikker mangler komplette internationale certificeringer af ledelsessystemer og uafhængige intellektuelle ejendomsrettigheder, med ustabil processtyring og intet standardiseret kvalitetskontrolsystem.
Som en førende producent af ultrapræcisionsgranit og præcisionskomponenter med ISO9001-, ISO14001-, ISO45001- og CE-certificeringer har ZHHIMG mere end 20 internationale patenter og varemærker registreret i Europa, Amerika og Sydøstasien. Virksomheden har et langvarigt og dybdegående samarbejde med verdenskendte universiteter og metrologiske institutioner og optimerer løbende procesteknologi og testmetoder. Standardiseret virksomhedsledelse, strenge kvalitetspolitikker og kundeorienterede forpligtelser mod bedrag sikrer, at alle leverede produkter opretholder en ensartet præcisionsydelse i høj kvalitet.
7. Forskel i applikationsydelse: kortsigtet fladhed vs. langsigtet stabil benchmarkydelse
Almindelige granitdele kan kun opfylde midlertidige krav til planhed og er kun egnede til lavpræcisionsdetektion og almindelige mekaniske understøtningsscenarier. De kan ikke tilpasse sig højpræcisionsfelter som halvledere, ultrapræcisionslaserbehandling og test af ny energi.
Stabile granitkomponenter i udstyrskvalitet er specielt udviklet til ultrapræcisionsindustrielle scenarier og anvendes i vid udstrækning i CMM-koordinatmålemaskiner, AOI optisk inspektion, XRAY-detektion, halvlederudstyr, lineære motorplatforme, præcisionslaserudstyr og nyt energitestudstyr. De opretholder ultrahøj stabilitet, vibrationsmodstand og præcisionsbevarelse i lang tid og bliver den uundværlige præcisionsbenchmark i den moderne ultrapræcisionsindustri.
Konklusion
Forskellen mellem almindelige granitdele og stabile granitkomponenter af udstyrskvalitet afspejles ikke i overfladens planhed, men i råmaterialekvalitet, spændingsbehandling, produktionsmiljø, sporbarhed af test, teknisk håndværk og standardiseret fabriksstyrke. Til fremstilling af avanceret præcisionsudstyr kan kun strengt screenet, fuldt ældet, præcist testet og professionelt forarbejdet granit af udstyrskvalitet sikre langsigtet stabil drift af præcisionsudstyr.
Som en verdensklasse producent af ultrapræcisionskomponenter overholder ZHHIMG altid strenge præcisionsfremstillingsstandarder, eliminerer ringere almindelige stenmaterialer fra kilden og giver globale kunder virkelig højstabilitet, præcisions-granitstrukturdele og målestandarder i udstyrsklasse.
Opslagstidspunkt: 10. august 2026