
I præcisionsskæring, slibning og mikrobearbejdning er vibrationer fra bearbejdningen fortsat en stædig udfordring for procesingeniører. Selvexciterede vibrationer, der opstår mellem skæreværktøjet og emnet under bearbejdning, skaber krusninger og vibrationsmærker på emnets overflader, hvilket forringer overfladefinishen. I alvorlige tilfælde accelererer det værktøjsslid og begrænser opgraderingen af skæreparametre. Mange producenter kæmper stadig med at eliminere vibrationsmærker, selv efter at have optimeret spindler og justeret skæreparametre. Grundårsagen ligger ofte i utilstrækkelig dynamisk ydeevne af maskinlejet. Ved at drage fordel af unikke dynamiske dæmpningsfordele undertrykker granit-maskinlejer effektivt vibrationer fra bearbejdningen, optimerer skæreforholdene ud fra hele maskinens referencebase og forbedrer direkte overfladekvaliteten af de færdige emner.
Bearbejdningsvibrationer refererer i bund og grund til resonans genereret af maskinens strukturelle system under excitation af skærekraft. Selvom støbejernslejet leverer acceptabel statisk stivhed, er deres dæmpningskoefficienter relativt lave. Når kritiske skæreforhold er nået, kan vibrationsenergien næppe forsvinde hurtigt. Vibrationer fortsætter med at forstærkes og overføres til skærezonen, hvor de danner periodiske vibrationsmærker på emnets overflader. Selv finjustering af tilspændingshastigheder og spindelhastigheder kan kun midlertidigt undgå vibrationer inden for et smalt procesvindue og løser ikke problemet fundamentalt på strukturelt niveau. I modsætning hertil har granit en sammenlåst tæt indre krystalstruktur med meget højere indre dæmpning end støbejern. Når vibrationer genereret ved skæring overføres til lejet, forsvinder og henfalder vibrationsenergien hurtigt inde i stenen, hvilket begrænser vibrationsforstærkningen og bryder betingelserne for selvexciteret vibration for at opnå en jævnere skæring.
Det er dog ikke sikkert, at man blot vælger granitmateriale, at der opnås en iboende vibrationsdæmpning. Belægningens dynamiske ydeevne er et resultat af synergien mellem materiale, strukturdesign og præcisionsbearbejdning. Ved design af granitmaskiner udfører ZHHIMG omfattende dynamisk simulering af hele maskinen. Forstærkningsribber, vægtreducerende hulrum og støttepunkter er rationelt arrangeret i henhold til spindelbelastning, skærekraftretning og bevægelsesaksernes layout. Strukturens naturlige frekvens optimeres, samtidig med at egenvægten kontrolleres for at undgå fælles skærefrekvensbånd og forhindre resonans i hele maskinen. I modsætning til simple massive stenemner forstærker vores strukturelle matchning de iboende dæmpningsfordele ved granit, svækker dynamiske forstyrrelser, der transmitteres fra spindler, kugleskruer og lineære føringer, og forhindrer vibrationer i at forplante sig opad til værktøjsspidsen.
Forskellige bearbejdningsprocesser har forskellige krav til vibrationsdæmpning. Højhastighedsfræsning, ultrapræcisionsslibning og mikrobearbejdning af optiske komponenter er ekstremt følsomme over for vibrationer. Mindre vibrationer forringer overfladeruhed og producerer synlige bølgede teksturer. Maskinværktøj udstyret med granitlejer har stabile referencebaser, der reducerer mikroforskydningsfluktuationer ved værktøjsspidsen. Emner opnår efter bearbejdning ensartede overfladeteksturer og mindre arbejdsbyrde til efterfølgende polering. Til bearbejdning af hårde materialer og tyndvæggede dele har sådanne emner lav iboende stivhed og er tilbøjelige til at ryste på grund af skærevibrationer. Granitlejernes vibrationsdæmpende kapacitet reducerer den relative vibration mellem værktøj og emner, hvilket minimerer tyndvæggedeformation og kantflisningsdefekter og øger udbyttet af det færdige produkt.
Mange udstyrsproducenter misforstår, at vibrationer kan elimineres blot ved at forbedre statisk stivhed. Statisk stivhed måler deformation under statisk belastning, mens vibrationer er endynamisk problemSelv med overlegen statisk stivhed udløser utilstrækkelig strukturel dæmpning stadig let vibrationer under skæring. Kerneværdien ved granitlejer ligger i fremragende dynamisk vibrationsabsorption, samtidig med at høj statisk stivhed opretholdes, hvilket opfylder både statiske og dynamiske nøgleindikatorer - en effekt, der næppe opnås ved blot at fortykke støbejernsleje. ZHHIMG vælger granitemner med høj densitet med en densitet på cirka 3100 kg/m³. Tilstrækkelig ældning fjerner restspændinger for at forhindre forskydning af strukturelle egenskaber efter langvarig drift, hvilket sikrer langvarig stabil vibrationsdæmpningsydelse uden dæmpning i løbet af udstyrets levetid.
Under komponentfremstilling lægger ZHHIMG stor vægt på overlapningsnøjagtigheden af hver referenceflade på lejet. Integreret overlappede referenceflader garanterer monteringskvaliteten af styreskinner og spindelmoduler og reducerer dynamisk løshed forårsaget af samlingsgab. Planhedsafvigelse på referenceflader skaber skjulte gab efter samling. Disse gab åbner og lukker gentagne gange under skærepåvirkning og inducerer ekstra vibrationer. Højpræcisions granitreferencer muliggør en jævnere drift af bevægelige dele og skærer yderligere sekundære vibrationskilder, hvilket danner dobbelt vibrationsdæmpning sammen med materialedæmpning. 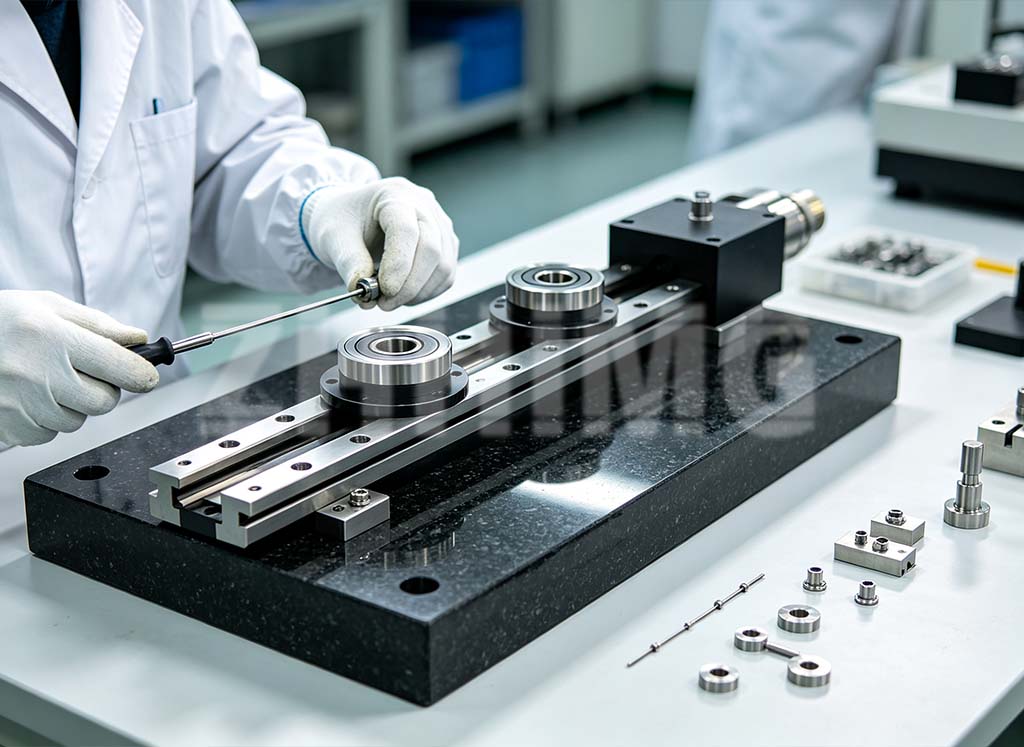
ZHHIMG leverer ikke kun separate granitlejekomponenter, men samarbejder også med komplette maskinproducenter om dynamisk simuleringsanalyse for at optimere lejets strukturelle ordninger til specifikke bearbejdningsforhold. Resonansrisici forudsiges i projektevalueringsfasen. Lejets form, layout af vægtreducerende spor og støttepositioner tilpasses efter emnetyper og kundernes spindelparametre. Udover granitløsninger kan vi sammenligne de dynamiske egenskaber ved alternative basismaterialer såsom mineralstøbegods og matche det mest passende strukturelle skema til kunderne.
Kernefordelen ved granit-maskinernes lejer ligger i deres fremragende dynamiske dæmpningsegenskaber. De fungerer ikke kun som statiske lastbærende baser, men også som vibrationsdæmpende enheder for hele maskinen. Ved hurtigt at aflede skærende vibrationsenergi, begrænse bearbejdningsvibrationer, reducere overfladevibrationsmærker på emner og sænke værktøjsforbruget, udvider de procesvinduet for stabil skæring, forbedrer støt emneoverfladebehandlingskvaliteten og opfylder strenge krav til overfladetopografi i ultrapræcisionsbearbejdning.
Opslagstidspunkt: 17. september 2026